
Como resolver o defeito de ondulação nas bordas em máquinas coladeiras de borda | M-shineTech
Tempo :18/09/2026
O cortador de acabamento fino de alta rotação da máquina de colagem de bordas deixa naturalmente ondulações circulares dos dentes da faca. Normalmente, a unidade de raspagem subsequente remove essas marcas de faca. Se a raspagem for incompleta, aparecerão ondulações evidentes. Além disso, alimentação instável da placa, rolos de pressão defeituosos, ferramentas de corte desgastadas e fita de borda de baixa qualidade também podem causar ondulações. As coladeiras de bordas automáticas e coladeiras de bordas PUR da M-shineTech apresentam estruturas rígidas, o que reduz significativamente as ondulações por vibração durante a produção em massa de alto volume.
1. A maioria das ondulações tem origem no sistema de acabamento e raspagem
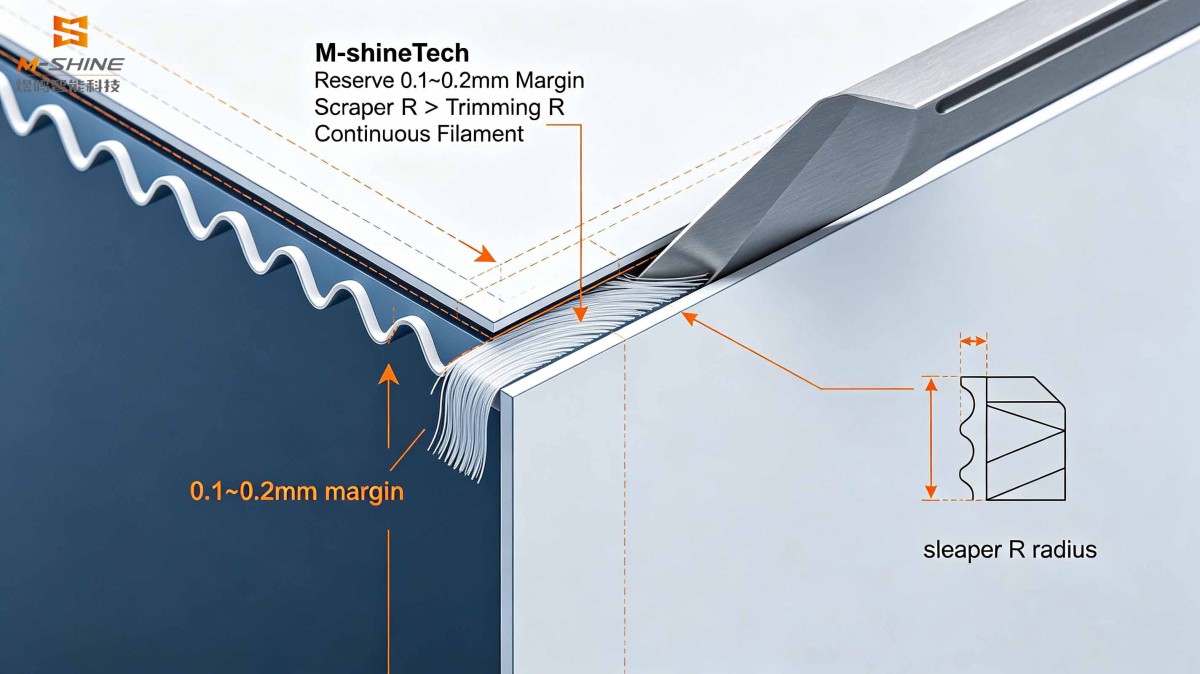
- Sem margem reservada após o acabamento fino, o raspador não consegue funcionar corretamenteCausa: É removido material demais no acabamento fino, não deixando material excedente na fita de borda para o raspador. As marcas dos dentes da faca permanecem e formam diretamente ondulações. ✅Solução: Reserve uma margem de 0,1~0,2 mm na borda da fita de borda após o acabamento fino. Um filamento contínuo, fino e flexível deve ser formado durante a raspagem. Filamentos quebradiços que se rompem facilmente indicam margem reservada insuficiente.
- Raios incompatíveis entre o cortador de acabamento fino e o cortador raspadorCausa: Se o raio R do cortador de acabamento fino for maior que o do raspador, este não poderá se ajustar completamente ao arco do chanfro, deixando marcas residuais de faca na superfície curva. ✅Solução: Ajuste o seletor do raio do raspador. Faça com que o raio R do raspador seja ligeiramente maior que o do cortador de acabamento fino para garantir cobertura completa de toda a superfície do chanfro.
- Pressão de raspagem flutuante insuficiente, roda seguidora de perfil solta, folga excessiva do rolamentoCausa: Baixa pressão da mola do conjunto de raspagem, roda seguidora de perfil oscilante e rolamentos desgastados fazem o raspador saltar, resultando em ondulações periódicas. ✅Solução: Aumente a pressão da mola da unidade de raspagem; inspecione e substitua rolamentos com folga excessiva; fixe o porta-ferramentas para eliminar a oscilação.
- Ferramentas de corte cegas ou lascadas, fixação solta da ferramentaCausa: Lâminas de acabamento fino / raspagem desgastadas ou lascadas, ou hastes de ferramentas fixadas frouxamente, provocam vibração do fuso durante o corte em alta velocidade e criam ondulações. ✅Solução: Afie ou substitua as ferramentas de corte; trave firmemente o assento da ferramenta e verifique o desvio do fuso.
2. Problemas de alimentação da placa, rolos de pressão e sistema de transporte da máquina de colagem de bordas
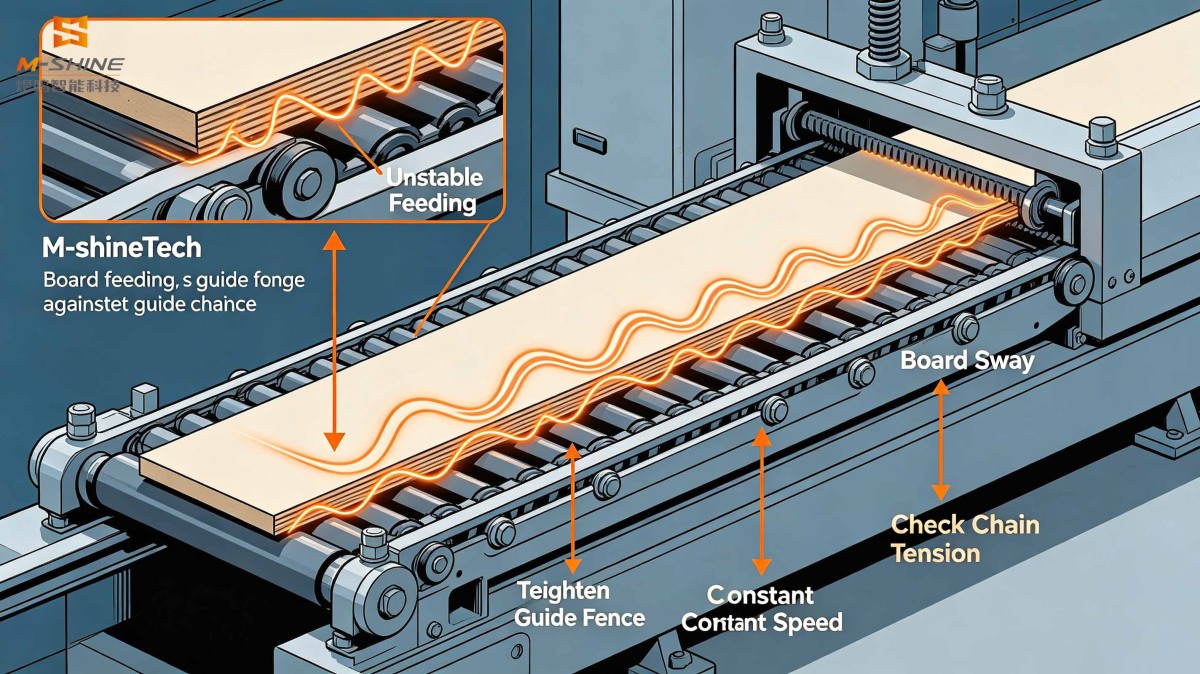
- Velocidade de alimentação instável e oscilação da placaCausa: Guia de alimentação solta, corrente transportadora deslizando e placas não encostadas firmemente na guia. A placa oscila levemente para a esquerda e para a direita durante o transporte, criando ondas na fita de borda. ✅Solução: Aperte a guia de alimentação para manter as placas próximas à guia; verifique a tensão da corrente; mantenha uma velocidade de alimentação constante para placas do mesmo lote e evite flutuações de velocidade.
- Rolos de pressão com resíduos de adesivo, desgaste ou pressão irregularCausa: Grumos de adesivo hot melt solidificado na superfície do rolo, borracha irregular devido ao envelhecimento. A pressão flutuante levanta a fita de borda por partículas de adesivo e forma ondulações. ✅Solução: Limpe os resíduos de adesivo dos rolos de pressão a cada turno; substitua rolos muito desgastados; assegure uma pressão equilibrada em todos os rolos de pressão e evite pressão excessiva em um único ponto.
3. Fatores relacionados à fita de borda da máquina de colagem de bordas
- A fita de borda com grande tolerância de espessura ou material macio tende a deformar e formar ondulações ao passar pelos rolos de pressão e unidades de acabamento.
- Tensão excessiva ou retração térmica da fita de borda causa ondulações após sua colagem à placa. ✅Solução: Utilize fita de borda com tolerância de espessura estável; reduza a tensão da unidade de desenrolamento; pré-aqueça a fita de borda antecipadamente em ambientes de oficina com baixa temperatura.
4. Sequência simples de solução de problemas
- Execute uma placa de teste passando apenas pelo acabamento fino e contorne a unidade de raspagem para verificar se há ondulações:
- Se aparecerem ondulações: Elas são geradas pelo cortador de acabamento fino → Concentre-se no ajuste da margem de raspagem, correspondência de raios e pressão de raspagem.
- Sem ondulações após o acabamento fino, mas com ondulações após a raspagem: Salto do raspador, pressão excessiva ou lâmina do raspador lascada.
- Itens de inspeção: Verifique se a roda seguidora de perfil oscila, se os rolos de pressão têm resíduos de adesivo e a afiação das ferramentas de corte.
- Verificação: Reserve uma margem de 0,1–0,2 mm para o acabamento fino; faça com que o raio R do raspador seja ligeiramente maior que o raio R docortador de acabamento fino para produzir filamentos raspados finos e contínuos.
5. Perguntas frequentes
- Para máquinas com acabamento bruto e acabamento fino: O acabamento bruto remove a maior parte da margem, enquanto o acabamento fino realiza apenas o acabamento de precisão. Evite cargas pesadas de corte em uma única passagem no cortador de acabamento fino, pois isso causa facilmente vibração e ondulações. A coladeira de bordas automática M-shineTech vem de série com uma estrutura de acabamento duplo para maior estabilidade durante a operação em alta velocidade.
- Para painéis de portas de alto brilho: É necessário polir após a raspagem. Rodas de polimento sujas amplificam o efeito visual das ondulações. Lembre-se de limpar regularmente as rodas de pano de polimento.
- Ressonância: Estrutura da máquina ou porta-ferramentas soltos podem provocar padrões de ondas periódicas sob rotação em alta velocidade. Aperte os parafusos do porta-ferramentas. Paracoladeiras de bordas PUR, a rigidez da estrutura é especialmente crítica no processamento de PUR em alta temperatura para reduzir ondulações induzidas por ressonância.

Página anterior:Já o primeiro
Próxima página:Já o último
Postagens relacionadas
Mensagem on-line
JINAN M-SHINE